 EN
Jakie są główne przyczyny pękania klinów napędowych?
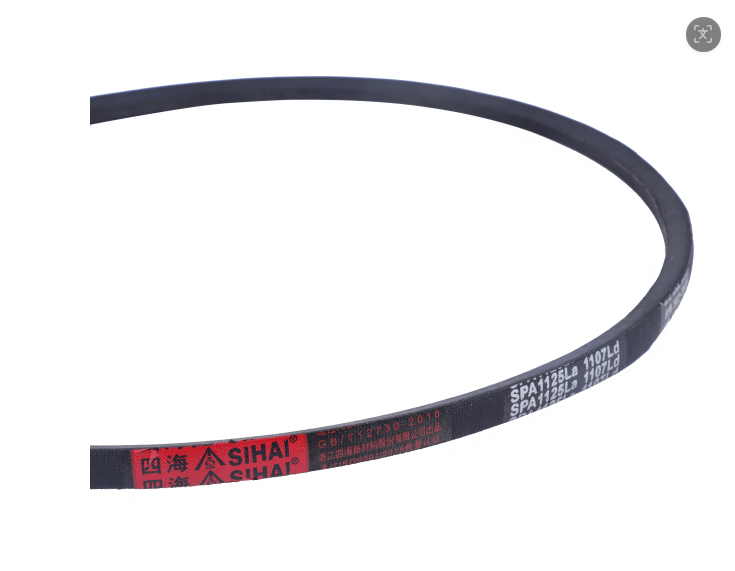
Wykrycie głębokich pęknięć w elementach napędu maszyn podczas rutynowej kontroli zawsze stanowi frustrujące odkrycie. Jeśli zauważasz powtarzające się pęknięcia na powierzchni, prawdopodobnie zastanawiasz się, co powoduje uszkodzenia i jak ich zapobiec. Aby odpowiedzieć szybko: główne przyczyny pas V pękania to nadmierna temperatura pracy, stosowanie kołyszek napędowych o zbyt małej średnicy, silne niewycentrowanie wałów oraz ekspozycja na zanieczyszczenia olejem lub obcymi materiałami. Gdy te problemy pozostają bez nadzoru, materiał gumowy szybko traci elastyczność, staje się twardszy i pęka pod normalnym obciążeniem roboczym. Wczesne wykrycie takich pęknięć na powierzchni pozwala zespołowi konserwacyjnemu wymienić zużyty element w trakcie krótkiej, zaplanowanej przerwy zamiast radzić sobie z kosztownym i chaotycznym awarią maszyny w trakcie intensywnej zmiany.
Dlaczego nie można zignorować pękniętego paska napędowego
Eksploatacja kruchego lub pękniętego elementu przekładni mocy aż do całkowitego zerwania stanowi kosztowną grę w hazard dla każdej firmy. W chwili, gdy pęknięcie zagłębia się w matrycy gumowej, komponent zaczyna ulegać subtelnej mikropoślizgowości w rowkach koła pasowego. Choć poślizg ten na pierwszy rzut oka wydaje się niewielki, powoduje zauważalny spadek prędkości obrotowej, co redukuje wydajność wentylatorów wentylacyjnych, przenośników materiałów lub maszyn produkcyjnych. Z czasem niestabilny przewód energii generuje silne drgania, które bezpośrednio przenoszą się na sprzęt techniczny, powodując przedwczesny zużycie drogich łożysk wrzecionowych oraz odkształcenia wałów silników.
Prawdziwa katastrofa występuje, gdy wewnętrzne linki rozciągające pękają pod pełnym obciążeniem. Złamane końce gumy uderzają gwałtownie w metalową osłonę, niszcząc natychmiastowo pobliskie czujniki cyfrowe, wiązki przewodów lub sondy temperatury. Skutki finansowe nagłego pęknięcia wykraczają daleko poza cenę części zamiennych. Twoja firma musi liczyć się z nieplanowanym simplyem, kosztownymi pracami naprawczymi w trybie awaryjnym oraz potencjalnymi karą za opóźnione dostawy, które mogą zostać nałożone przez zirytowanych klientów oczekujących terminowej realizacji zamówień.
4 najczęstsze przyczyny pękania pasków napędowych
Intensywne nagrzanie i utwardzanie gumy
Ciągłe narażenie na wysokie temperatury jest bezwzględnie główną przyczyną przedwczesnego pękania gumy. Przemysłowe elementy przekładni mocy wykonane są ze specjalnych mieszanki gumowych zaprojektowanych tak, aby wykonywać miliony cykli gięcia w trakcie całego okresu eksploatacji. Jednak jeśli maszyna działa w źle wentylowanym miejscu lub jeśli stałe poślizgi paska powodują nagromadzenie ciepła tarcia w rowkach koła napędnego, wewnętrzna struktura chemiczna gumy zaczyna się zmieniać. Ciepło inicjuje proces, w którym wewnętrzne łańcuchy polimerowe tworzą sztywne wiązania poprzeczne, co prowadzi do utraty naturalnej elastyczności materiału. Guma ta, stająca się upieczeniowo krucha, nadal podlega szybkim cyklom gięcia na obracających się kołach napędowych, ale nie jest już w stanie się gładko zginać, co powoduje jej pękanie w postaci równomiernie rozmieszczonych szczelin wzdłuż podstawy.
Nieodpowiednie rozmiary kół napędnych i skrajne gięcie
Naprężenia mechaniczne wynikające z nieoptymalnej geometrii układu systemu szybko uszkodzą nawet wysokiej klasy elementy gumowe. Wiele nowoczesnych, kompaktowych maszyn wykorzystuje zwartą konfigurację z małymi kołami napinającymi o małej średnicy lub agresywnymi kołami napinającymi tylnymi, aby zaoszczędzić przestrzeń fizyczną. Wymuszanie ostrego, wstecznego wygięcia grubej, owiniętej profilowanej taśmy nad zbyt małym kołem napinającym powoduje ogromne naprężenia fizyczne w podstawowym elastomerze. Międzynarodowe normy przekładni mocy określają minimalne średnice koła napinającego dla każdego rozmiaru profilu, aby zapewnić bezpieczną eksploatację. Gdy w układzie stosuje się koło napinające o zbyt małej średnicy, warstwa gumy ściskanej jest rozciągana znacznie poza swoje granice fizyczne, co powoduje powstanie głębokich pęknięć, które szybko się rozprzestrzeniają w kierunku wewnętrznego, nośnego sznura.
Niewłaściwe ustawienie kół napinających i tarcie krawędzi
Niewłaściwe ustawienie wału i koła pasowego to cichy problem mechaniczny, który powoduje charakterystyczne podłużne pęknięcia wzdłuż części napędowych. Jeśli wspornik silnika jest lekko wygięty lub wrzeciono staje się luźne, rowki kół pasowych przestają leżeć na wspólnej, prawdziwej osi. Takie niewłaściwe ustawienie zmusza element gumowy do wprowadzania się i wyprowadzania się z rowków kół pasowych pod kątem, co powoduje intensywne tarcie bocznych ścianek o ostre górne krawędzie metalowych pierścieni. Ten silny nacisk boczny powoduje nierównomierne obciążenie wewnętrznych kordelek aramidowych lub poliestrowych, rozcinając matrycę gumową i powodując oderwanie się oraz odwarstwianie zewnętrznej pokrywy tkaninowej.
Olej, brud i działanie chemikaliów
Codzienne warunki pracy wokół linii produkcyjnych w fabrykach oraz na zewnątrz, przy urządzeniach użytkowanych na otwartym powietrzu, mogą być niezwykle uciążliwe dla polimerów kauczukowych. Szczelne materiały, takie jak gleba, pył przemysłowy czy organiczne pozostałości, łatwo osadzają się głęboko w rowkach kół pasowych, działając jak papier ścierny, który ściera ochronny tkany płaszcz elementów napędowych. Jeszcze gorzej jest z przeciekającymi płynami z urządzeń, takimi jak smary petrochemiczne, rozpuszczalniki przemysłowe lub agresywne środki czyszczące – atakują one chemicznie mieszankę kauczukową. Takie oddziaływanie chemiczne powoduje, że elastomer nabrzmiewa, staje się gąbczasty i traci swoje strukturalne sztywność, co pozwala normalnemu momentowi obrotowemu szybko rozerwać zmieniony w ten sposób materiał, tworząc nieregularne pęknięcia.
Wybór odpowiedniego materiału zapobiegającego pękaniu
Jeśli chcesz wyeliminować trwałe problemy z pękaniem, musisz przyjrzeć się naukowym podstawom alternatywnych formuł kauczukowych. Standardowe tanie elementy napędowe są zwykle wykonane z podstawowego kauczuku chloroprenowego, który łatwo twardnieje i pęka pod wpływem wysokiej temperatury lub surowych warunków pogodowych. Zastąpienie zapasów elementami wykonanymi z matrycy kauczuku EPDM zapewnia natychmiastowy wzrost trwałości. EPDM zachowuje elastyczność w bardzo szerokim zakresie temperatur – od minus czterdziestu stopni Celsjusza do stu trzydziestu stopni Celsjusza – bez wysychania ani sieciowania.
W przypadku ciasnych układów napędowych z małymi kołami pasowymi przejście na profil z zazębieniem lub zębatą krawędzią surową jest doskonałym sposobem na zmniejszenie naprężeń zginania. Wytłoczone zazębienia pozwalają gumie giąć się wokół ostrych zakrętów przy znacznie mniejszym oporze i tarciu, co zapewnia niską temperaturę pracy. W przypadku maszyn o wysokim momencie obrotowym przekraczających piętnaście koni mechanicznych wybór części wzmocnionych niciami rozciągającymi z aramidu o wysokim module sprężystości zapobiegnie rozciąganiu się i wyeliminuje intensywne nagrzewanie spowodowane poślizgiem, które w pierwszej kolejności inicjuje proces powstawania pęknięć.
Praktyczny przypadek diagnozowania usterki: Naprawa wentylatora wydechowego generującego nadmierną temperaturę
W jednym zakładzie produkcyjnym przemysłowym występował poważny problem z niezawodnością systemu wentylacji w podstawowym obiekcie. Ciężkie wentylatory wydechowe, znajdujące się w pobliżu wysokociepłowych pieców produkcyjnych, niszczyły swoje standardowe, owinięte części napędowe co 45 dni. Pracownicy konserwacji zauważyli, że nowe elementy powstawały w ciągu zaledwie trzech tygodni od ich zainstalowania, co prowadziło do nagłych pęknięć, które wielokrotnie zakłócały wentylację fabryki.
Badania techniczne wykazały, że temperatura otoczenia w obudowie wentylatora osiągała 85 stopni Celsjusza, co całkowicie wypalało materiał z gumy chloroprenu. Dodatkowo system używał maleńkiej odwracanej kołtarki, która zmuszała kruchą gumę do agresywnego zakręcenia.
Zespół rozwiązał problem, przekierowując ciepło z pobliskiego układu wydechowego w celu obniżenia lokalnej temperatury do czterdziestu stopni Celsjusza oraz wymieniając małą kołyskę na większą, dynamicznie zbalansowaną kołowrotkę. Ostatecznie zużyte części zastąpiono zaawansowanym systemem napędowym z rdzeniem z EPDM wzmocnionym włóknem i sznurkami z aramidu o wysokim module sprężystości. Dzięki tym szybkim modyfikacjom nowy system działał bezproblemowo przez ponad dziewięć kolejnych miesięcy bez jakichkolwiek oznak pęknięć na powierzchni, co pozwoliło fabryce zaoszczędzić tysiące dolarów na nagłych naprawach.
Inteligentne wskazówki zakupowe dla menedżerów zakupów
Przy zarządzaniu umowami zakupowymi na duże ilości części zamiennych do urządzeń mechanicznych zakup wyłącznie według najniższej ceny lub prostych wymiarów fizycznych to przepis na problemy operacyjne. Departament zakupów musi upewnić się, że cała przyjmowana dokumentacja spełnia uznane międzynarodowe standardy jakości, takie jak ISO 4184, DIN 2215 lub RMA/MPTA IP-20.
Te globalne normy inżynieryjne zapewniają, że każda część ma precyzyjne głębokości przekroju poprzecznego, jednolite szerokości górnej krawędzi oraz dokładne kąty rowków. Wybór komponentów ściśle zgodnych z tymi podstawowymi standardami produkcyjnymi gwarantuje przewidywalne profile napięcia, zgodne tempo zużycia oraz pełną kompatybilność między różnymi markami w całym parku sprzętu, co pozwala uniknąć nieoczekiwanych braków w magazynie oraz przedwczesnych awarii komponentów.
Często zadawane pytania
Jakie są główne przyczyny pękania pasów klinowych w napędach przemysłowych?
Główne przyczyny pas V pękania to nadmierna temperatura pracy, zbyt małe średnice koła pasowego, poważne błędy wyważenia oraz zanieczyszczenie chemiczne lub olejem. W obecności tych warunków podstawowa matryca gumowa traci elastyczność, staje się twardsza i pęka pod normalnymi obciążeniami mechanicznymi.
Czy można stosować chemiczne środki do pielęgnacji pasów w celu naprawy uszkodzonego elementu napędu?
Nigdy nie należy stosować chemicznych środków do pielęgnacji pasków ani sprayów odnawiających do naprawy pasków z pęknięciami. Choć mogą one na krótko poprawić chwyt powierzchniowy, zawierają one destylaty naftowe, które aktywnie niszczą strukturę gumy, miękcząc materiał i przyspieszając wewnętrzny rozkład strukturalny.
Dlaczego nieprawidłowe ustawienie koła pasowego powoduje podłużne pęknięcie paska gumowego?
Gdy tarcze kół pasowych są nieprawidłowo ustawione, profil gumowy wpada do rowka pod kątem. Powoduje to intensywne tarcie bocznych części elementu o ostre górne krawędzie tarcz kół pasowych, generując wysokie siły ścinające działające w płaszczyźnie bocznej, które przecinają matrycę gumową wzdłużnie, równolegle do korzystających ze szczytowego naprężenia włókien.
Jaka jest zaleta profilu żebrowanego w porównaniu z konstrukcją owijaną pod względem odporności na pęknięcia?
Profilowane paski z wcięciami mają wstępnie zaprojektowane szczeliny wytoczone w podstawie, które pozwalają komponentowi giąć się wokół małych kołek napinających przy znacznie mniejszym naprężeniu ściskającym i gorszym nagrzewaniu się. Standardowe paski owijane mają pełny profil, który charakteryzuje się dużym wewnętrznym oporem gięcia, co powoduje szybsze pękanie na napędach o małym promieniu.
Jak często zespoły serwisowe powinny sprawdzać ciężkie maszyny przemysłowe pod kątem pęknięć na powierzchni?
W przypadku standardowych zakładów produkcyjnych pracujących w wielu zmianach zaleca się szybką kontrolę wizualną co 500 godzin pracy lub jako część miesięcznego harmonogramu konserwacji zapobiegawczej. Systemy obciążone intensywnie lub pracujące w wysokiej temperaturze należy sprawdzać co dwa tygodnie za pomocą przenośnych termometrów podczerwieni, aby wykryć nieprawidłowe nagrzewanie się jeszcze przed powstaniem pęknięć.
W jaki sposób wyciekające smary i oleje przemysłowe wpływają na standardowy pasek gumowy?
Paliwowe smary i oleje przemysłowe chemicznie atakują standardowe elastomery gumowe, powodując wchłanianie cieczy przez materiał, jego obrzęk oraz zmianę konsystencji na gąbczastą. Gdy materiał staje się miękki i uszkodzony przez zanieczyszczenie olejem, siły mechaniczne wynikające z momentu obrotowego szybko rozrywają gumę, tworząc nieregularne pęknięcia.
Kiedy należy wymienić zużytą kołowrótową powierzchnię koła pasowego, aby chronić nowy element napędu?
Należy natychmiast wymienić kołowrótową powierzchnię koła pasowego, jeśli profesjonalny miernik rowków wykazuje zużycie przekraczające dziesięć procent na powierzchniach bocznych, lub jeśli widoczne są wyraźne grzebienie i ubytki. Eksploatacja nowego elementu w zużytym, wklęsłym rowku niszczy efekt klinowania, co powoduje natychmiastowe poślizgiwanie się oraz szybkie pękanie spowodowane nagrzewaniem.
Co powoduje odwrócenie się nowo zainstalowanego elementu napędu w rowkach koła pasowego?
Składnik odwraca się z powodu poważnych błędów śledzenia lub dużych sił bocznych. Zdarza się to prawie zawsze z powodu nieprawidłowego wyjustowania koła napędnego, wygiętego uchwytu koła napinającego lub zużytych łożysk wrzeciona, które przechylają się pod obciążeniem maszyny, wypychając element poza jego rzeczywistą ścieżkę ruchu.
Wybór niezawodnego partnera w zakresie przekładni mocy
Zapewnienie nieprzerwanej i maksymalnej wydajności działania zakładu wymaga odpornego łańcucha dostaw wspartego wiarygodną spójnością produkcji. Menedżerowie zakupów muszą współpracować z doświadczonym producentem, który zapewnia długotrwałą trwałość komponentów oraz jednolitą jakość materiałów – próbka po próbce.
SIHAI wprowadza na światowy rynek przekładni mocy znaczne moce produkcyjne oraz sprawdzone kompetencje techniczne. Zakład działa za pomocą zaawansowanych, zautomatyzowanych linii produkcyjnych z surowymi punktami kontroli jakości i wytwarza przemysłowe paski napędowe o dużej wytrzymałości, zaprojektowane tak, aby wytrzymać skrajne temperatury oraz intensywne obciążenia mechaniczne. Solidna światowa sieć logistyczna gwarantuje niezawodne terminy realizacji zamówień oraz przewidywalne harmonogramy wysyłki, podczas gdy specjalistyczne możliwości inżynierii niestandardowej pozwalają na precyzyjne dostosowanie materiałów do unikalnych wymagań producentów sprzętu oryginalnego (OEM). Skupiając się na pełnej zgodności ze światowymi standardami technicznymi, firma zapewnia specjalistom ds. zakupów niezawodną żywotność komponentów oraz jednolitą wydajność niezbędne do minimalizacji nieplanowanych przestojów w działalności na całym świecie.
Spis treści
- Jakie są główne przyczyny pękania klinów napędowych?
- 4 najczęstsze przyczyny pękania pasków napędowych
- Wybór odpowiedniego materiału zapobiegającego pękaniu
- Praktyczny przypadek diagnozowania usterki: Naprawa wentylatora wydechowego generującego nadmierną temperaturę
- Inteligentne wskazówki zakupowe dla menedżerów zakupów
- Wybór niezawodnego partnera w zakresie przekładni mocy